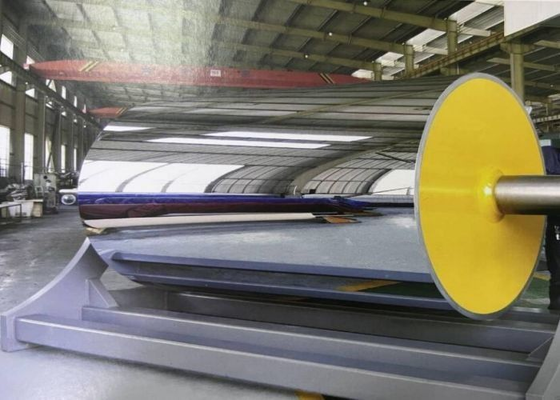
Rodillo de enfriamiento de doble carcasa vs. carcasa única: una guía completa para la extrusión de películas de alta velocidad
Respuesta rápida
Un rodillo de enfriamiento de doble carcasa es un rodillo de enfriamiento de dos paredes en el que un deflector helicoidal soldado convierte el espacio entre un núcleo interior y una delgada carcasa exterior en un canal estrecho continuo. Debido a que el núcleo soporta la carga de flexión, la carcasa de trabajo puede tener entre 8 y 15 mm en lugar de 25 y 40 mm, y debido a que el canal está cerrado, la velocidad del refrigerante se mantiene entre 1,5 y 3 m/s contra la superficie de transferencia de calor. El resultado es un coeficiente de transferencia de calor entre un 30 y un 50 % más efectivo y una uniformidad transversal de la banda de ±1 °C, o ±0,5 °C con paso variable. Vale la pena pagarlo por encima de aproximadamente 250 m/min en bandas anchas, y generalmente no por debajo de 150 m/min en grados no ópticos.
Puntos clave
· El rendimiento térmico se establece por el grosor de la carcasa y la velocidad del refrigerante, no por el diámetro.
· La uniformidad transversal de la banda, no la temperatura promedio, determina la neblina, el grosor y la cristalinidad.
· Un circuito de doble carcasa reduce de tres a seis veces más la presión que una cavidad abierta.
· Los canales estrechos se obstruyen primero y no se pueden cepillar, por lo que la filtración es un requisito de diseño.
· "Doble carcasa" describe una familia; el perfil del paso y la calidad de la soldadura deciden el resultado.
· La aceptación debe medirse bajo carga, con resina de producción y rendimiento de producción.
Tabla resumen
|
Artículo
|
Descripción
|
|
Función
|
Eliminación controlada de calor de una banda de polímero fundido o semifundido
|
|
Construcción
|
Carcasa exterior de trabajo + núcleo interior + deflector helicoidal soldado
|
|
Grosor de la carcasa exterior
|
8–15 mm para la mayoría de las aplicaciones de película
|
|
Núcleo interior
|
Estructural; comparte la carga de flexión y de pellizco con la carcasa
|
|
Velocidad del canal
|
1,5–3 m/s, turbulento en la pared
|
|
Superficie
|
Cromo duro de 80–150 µm a 800–1000 HV
|
|
Acabado
|
Ra 0,02–0,05 µm (BOPP/CPP); 0,005–0,02 µm (BOPET); ≤0,01 µm (óptico)
|
|
Uniformidad
|
±1 °C típico; ±0,5 °C paso variable
|
|
Caída de presión
|
De tres a seis veces una cavidad abierta equivalente
|
|
Vida útil
|
10–15 años con agua tratada y descalcificación
|
Definición
Un rodillo de enfriamiento de doble carcasa —también llamado rodillo de doble camisa o rodillo de enfriamiento con deflector en espiral— es un rodillo de transferencia de calor en el que el refrigerante no ocupa un volumen interno libre, sino que está confinado a una trayectoria helicoidal entre dos cilindros concéntricos. El cilindro exterior es la superficie de trabajo; el cilindro interior es estructural; el deflector helicoidal está soldado entre ellos y define tanto la ruta de flujo como gran parte de la rigidez del rodillo.
Difiere de tres diseños vecinos. Un rodillo de carcasa única o de cavidad abierta tiene una pared y un interior vacío. Un rodillo perforado periféricamente perfora agujeros cerca de la superficie de una pared gruesa. Un rodillo multizona divide la cara en circuitos controlados independientemente para perfilar. Cada uno tiene su lugar; la espiral de doble carcasa es la opción principal para el colado de películas porque equilibra la transferencia de calor, la uniformidad y la fabricabilidad.
Principio de funcionamiento
Las cuatro resistencias
El calor del polímero debe cruzar, en serie: la interfaz de contacto entre la banda y la carcasa; la capa de cromo; la pared de la carcasa; y la capa límite del refrigerante.
La interfaz de contacto suele ser la más grande y la más descuidada. El aire atrapado entre un rodillo liso y una banda en rápido movimiento es un excelente aislante. Los chorros de aire, las cajas de vacío y el anclaje electrostático existen precisamente para colapsar esa capa, y ningún diseño de rodillo compensa su ausencia.
La capa de cromo contribuye poco a la resistencia con 80–150 µm, pero rige la liberación, el desgaste y, a través de su acabado, el comportamiento de nucleación que se manifiesta como neblina.
El término de la pared es el grosor dividido por la conductividad. Es por eso que una carcasa de 12 mm supera a una carcasa de 32 mm con el mismo diámetro y flujo, y por qué el soporte estructural interno es una característica térmica, no solo mecánica.
El término de la capa límite del refrigerante es inverso al coeficiente de transferencia de calor local. A baja velocidad, la película de agua caliente contra la pared es gruesa y estable; a 1,5–3 m/s en un canal estrecho, es delgada y se renueva continuamente.
Lo que hace el canal
Un canal helicoidal cerrado hace tres cosas que una cavidad abierta no puede. Evita el cortocircuito, porque no hay una ruta de baja resistencia por el centro. Mantiene la velocidad a lo largo de toda la cara, por lo que la capa límite permanece delgada de un extremo a otro. Y permite variar el paso: acortar el avance progresivamente a lo largo de la cara compensa el propio aumento de temperatura del refrigerante, aplanando el perfil de la superficie que de otro modo estaría inclinado desde la entrada hasta la salida.
Aritmética de dimensionamiento
La eliminación de calor requerida es el rendimiento en masa × calor específico × caída de temperatura admisible. Para el polipropileno, se debe agregar el calor latente de cristalización; omitirlo subestima el rendimiento en un 15-25 % en BOPP. El tiempo de contacto es el ángulo de envoltura en radianes × radio ÷ velocidad de colado. El flujo de refrigerante se deriva del rendimiento y el aumento de temperatura admisible, y la velocidad del canal se deriva del flujo y la sección transversal del canal.
Tres comprobaciones detectan la mayoría de los errores de dimensionamiento: ¿el cálculo utiliza la lámina más gruesa con el máximo rendimiento?; ¿utiliza la temperatura más alta del refrigerante estacional?; y ¿la velocidad resultante se mantiene dentro del rango turbulento con ese flujo?
Beneficios
· Mayor flujo de calor por unidad de área de cara, lo que permite una mayor velocidad de colado con calidad constante.
· Mayor uniformidad transversal de la banda, lo que reduce la variación de grosor, la neblina y el recorte de bordes.
· Respuesta más rápida al arrancar y durante los cambios de grado, ya que la carcasa de trabajo tiene menos masa.
· Mejor comportamiento durante las excursiones estacionales de temperatura del agua.
· Una especificación de rendimiento que se puede medir y hacer cumplir, en lugar de una especificación dimensional.
Aplicaciones
Los rodillos de enfriamiento de doble carcasa son estándar en secciones de colado de BOPP y BOPET, líneas de CPP y PE colado, películas ópticas, películas separadoras de baterías de litio, tambores de enfriamiento de recubrimiento y laminación por extrusión, y en láminas coladas donde la calidad de la superficie es importante.
Son menos atractivos en líneas de conversión estrechas, en líneas de láminas lentas con largo tiempo de contacto, y en grados de embalaje no ópticos donde ±3 °C es aceptable.
Comparación de materiales
|
Material de la carcasa
|
Conductividad
|
Comportamiento a la corrosión
|
Cuándo elegir
|
|
Acero al carbono
|
Alto
|
Necesita agua tratada e inhibición
|
Colado de película estándar
|
|
Acero aleado (forjado)
|
Alto
|
Bueno con tratamiento
|
Rodillos anchos y de alta carga
|
|
Acero inoxidable
|
Aproximadamente un tercio menos
|
Excelente
|
Química del agua agresiva, contacto con alimentos
|
|
Acero al carbono cromado
|
Alto (capa delgada)
|
Buena protección de la superficie
|
Predeterminado para grados de película
|
|
Recubierto de cerámica / carburo
|
Moderado
|
Muy alto
|
Bandas abrasivas o muy adherentes
|
Comparación de aplicaciones
|
Película
|
Sensibilidad al enfriamiento
|
Objetivo de uniformidad
|
Acabado
|
Notas de diseño
|
|
BOPP
|
Moderado
|
±1 °C
|
Ra 0,02–0,05 µm
|
Paso variable en bandas de más de 4 m
|
|
BOPET
|
Alto
|
±0,5–1 °C
|
Ra 0,005–0,02 µm
|
La velocidad de enfriamiento fija el contenido amorfo
|
|
CPP
|
Moderado
|
±1–2 °C
|
Ra 0,02–0,05 µm
|
El comportamiento de liberación es crítico
|
|
Óptico
|
Muy alto
|
±0,5 °C
|
Ra ≤0,01 µm
|
Equilibrio G1.0, descentramiento ≤0,01 mm
|
|
Separador
|
Muy alto
|
±0,5 °C
|
Ra ≤0,01 µm
|
La limpieza y la filtración son críticas
|
Matriz de aplicación industrial
Guía de selección
Responda seis preguntas en orden.
1. ¿Cuál es la carga térmica? Rendimiento, grosor de la lámina, temperatura de fusión y temperatura de salida requerida. Agregue el término de cristalización para PP.
2. ¿Cuál es el peor caso? Máxima producción, lámina más gruesa, agua de enfriamiento más caliente. Un rodillo dimensionado en condiciones promedio ofrece uniformidad promedio cuando se le exige.
3. ¿Qué uniformidad necesita el producto? ±2 °C para embalaje general, ±1 °C para BOPP y BOPET estándar, ±0,5 °C para grados ópticos y separadores.
4. ¿Es el ancho lo suficientemente grande como para justificar el paso variable? Por encima de aproximadamente 4 m, un canal de paso uniforme mostrará una pendiente medible de entrada a salida a menos que se compense el paso.
5. ¿Pueden las utilidades entregar? Un rodillo de 6–8 m puede necesitar 60–90 m³/h con una caída de presión de tres a seis veces la de una cavidad abierta. Verifique la curva de la bomba, no la etiqueta de la bomba.
6. ¿Está el agua tratada? Si no, presupueste la filtración y descalcificación o acepte un intervalo más corto entre servicios.
Las páginas Rodillo de enfriamiento BOPP y Rodillo de enfriamiento PRS presentan ambas arquitecturas frente a estas seis preguntas.
Guía de adquisición
Incluya lo siguiente en la RFQ.
· Declaración de servicio: grado de polímero, rendimiento en kg/h, ancho y grosor de la lámina colada, velocidad de colado, temperaturas de fusión y de salida, temperatura de entrada del refrigerante en el mes más cálido y si la sección utiliza un chorro de aire, caja de vacío o baño de agua.
· Cálculo de dimensionamiento en la combinación del peor caso, con las suposiciones indicadas.
· Flujo y caída de presión en ese servicio, para que se puedan verificar la bomba y la tubería.
· Geometría del canal: número de inicios, perfil del paso, sección transversal del canal, grosor del deflector, preparación y penetración de la soldadura.
· Dibujo de la carcasa: grado del material y certificado, grosor de la pared, especificación y rango de grosor del cromo.
· Informes de inspección: descentramiento radial, cilindricidad, grado de balanceo dinámico, grosor del cromo, traza Ra y prueba de fugas hidrostática o de helio del circuito.
· Protocolo de aceptación bajo carga: recorrido de termopar o escaneo infrarrojo en varias posiciones transversales de la banda, con resina de producción y rendimiento.
Cuatro preguntas separan a los proveedores capaces de los ensambladores: ¿pueden fabricar según un dibujo de rodillo existente?; ¿pueden suministrar certificados de molino para el material de la carcasa y el deflector?; ¿pueden dar soporte a reemplazos de OEM sin un dibujo?; y ¿pueden mostrar referencias comparables a anchos y velocidades similares? Un fabricante profesional de rodillos industriales responde a las cuatro con documentos en lugar de adjetivos.
Costo y costo total de propiedad
Un rodillo de doble carcasa típicamente cuesta entre 1,5 y 2,2 veces más que un rodillo de carcasa única de las mismas dimensiones. La prima compra uniformidad, que se traduce en tres efectos económicos: reducción de recortes de bordes y rechazos por grosor; reducción de la degradación relacionada con la neblina en grados ópticos y metalizables; y la capacidad de mantener la velocidad de línea durante el clima cálido en lugar de reducirla.
Frente a eso se encuentran una mayor energía de la bomba debido a la caída de presión, un intervalo de descalcificación más corto si el tratamiento del agua es deficiente y un mayor costo de reparación si falla una soldadura del deflector. En la práctica, el retorno de la inversión en una línea BOPP o BOPET ancha generalmente se impulsa por el rendimiento y el tiempo de actividad en lugar de la energía, y comúnmente se sitúa entre 12 y 24 meses cuando existe un problema de uniformidad medido antes del reemplazo.
Análisis de fallas
|
Problema
|
Causa posible
|
Solución recomendada
|
|
Gradiente de borde a borde bajo carga
|
Calentamiento del refrigerante a lo largo de la cara; paso uniforme en un rodillo ancho
|
Especificar paso variable; verificar la división del flujo entre las rutas
|
|
Banda central caliente
|
Sedimento en una zona de baja velocidad; flujo que pasa por alto un deflector
|
Descalcificar; prueba de presión; agregar filtración de 100–200 µm
|
|
Banda fría repentina después de años de servicio
|
Fisura por fatiga en una soldadura de deflector
|
Boroscopia y prueba de presión; reparar o reemplazar la carcasa
|
|
Marcas de liberación, adherencia, pérdida de brillo local
|
Cromo contaminado o desgastado; punto caliente local por incrustación
|
Limpiar y pulir de nuevo; medir Ra; volver a escanear bajo carga
|
|
Pérdida progresiva de capacidad de enfriamiento
|
Incustraciones o biopelícula en el lado del agua; filtro obstruido
|
Registrar flujo y ΔT; descalcificar; restaurar el tratamiento del agua
|
|
Vibración y bandas de grosor periódicas
|
Desequilibrio, desgaste de rodamientos, descentramiento de juntas
|
Revisar informe de balanceo; reemplazar rodamientos; verificar alineación
|
|
Picaduras en el lado del agua
|
Agua no tratada; par galvánico en la soldadura
|
Control de química e inhibidor; considerar carcasa de acero inoxidable
|
|
Alta caída de presión después del servicio
|
Junta aplastada, junta incorrecta, bloqueo parcial
|
Comparar con la línea base de puesta en marcha; desmontar e inspeccionar
|
Guía de mantenimiento
Mensual: registrar flujo, temperatura de entrada y ΔT de entrada a salida; comparar con la línea base de puesta en marcha. Una ΔT decreciente con flujo constante indica incrustaciones antes de que cambie la calidad de la película.
Trimestral: inspeccionar la cara de cromo bajo luz oblicua en busca de marcas, surcos de desgaste y acumulación en los bordes; verificar la presión diferencial del filtro; verificar la junta giratoria en busca de fugas y vibraciones.
Anual: medir el descentramiento radial y la firma de vibración a velocidad de operación; revisar el estado de los rodamientos; confirmar que el balanceo no se ha desviado después de ninguna reparación.
Cada dos a cuatro años: descalcificar el circuito. El intervalo depende de la dureza del agua, la calidad de la filtración y si el circuito es cerrado. Utilice un método de descalcificación aprobado para el material de la carcasa y neutralice completamente.
En cualquier banda inexplicable: realizar una prueba de presión del circuito antes de asumir una falla térmica. Una grieta en la soldadura del deflector imita un problema de incrustación y la limpieza no lo solucionará.
Estudio de caso
Tipo de cliente: Productor de película BOPP, Sudeste Asiático.
Película: BOPP liso y metalizable de 12–18 µm, más un grado metalizado.
Condiciones de operación: ancho de colado de 6,8 m, velocidad de colado de 380 m/min, 2400 kg/h, agua de enfriamiento de 28–32 °C en la temporada de lluvias.
Problema: La línea utilizaba un rodillo de enfriamiento de carcasa única y cavidad abierta. La temperatura de entrada se mantuvo al punto de ajuste dentro de 0,3 °C, sin embargo, la cara mostró una dispersión de borde a centro de 3,8 °C bajo carga. La película presentaba una banda de grosor recurrente a unos 900 mm del lado del motor, y los grados metalizables se degradaban por neblina. Reducir la temperatura del agua a 24 °C redujo ligeramente el síntoma y aumentó la energía del enfriador.
Diagnóstico: El flujo fue de 45 m³/h, lo que dio una baja velocidad en la cavidad abierta. El centro de la cara mostró la temperatura más alta, consistente con sedimentos en una zona de baja velocidad. Un recorrido de termopar en cinco posiciones confirmó un perfil de centro caliente en lugar de una simple pendiente de entrada a salida.
Solución: Un rodillo de enfriamiento de doble carcasa de 700 mm de diámetro y longitud de cara idénticos, canal en espiral de paso variable, carcasa exterior de 14 mm, balanceo G1.0, cromo Ra 0,02 µm. El flujo se aumentó a 68 m³/h para mantener la velocidad del canal, y se instaló un sistema de filtración de 150 µm aguas arriba de la junta giratoria.
Resultado: La dispersión bajo carga se redujo a 0,9 °C. La banda de grosor desapareció del escaneo del perfil, la neblina en los grados metalizables mejoró aproximadamente 0,4 puntos porcentuales, y la línea mantuvo 380 m/min sin la reducción previa de 20 m/min en clima cálido. El retorno de la inversión calculado fue de 14 meses en rendimiento y energía; la primera descalcificación se requirió a los 26 meses. Dos proyectos comparables de banda ancha se documentan en la biblioteca de Estudios de caso: el Rodillos de enfriamiento cromados: Caso BOPP de 7,4 m en Sudamérica y el Rodillos de enfriamiento resistentes a la corrosión: Caso BOPP de 8,7 m en Norteamérica.
Preguntas frecuentes
¿Es un rodillo de enfriamiento de doble carcasa siempre mejor que uno de carcasa única?
No. Es mejor siempre que el flujo de calor y el ancho de la banda hagan de la uniformidad el factor limitante para la calidad o la velocidad. En líneas estrechas, lentas y no ópticas, un rodillo de carcasa única bien hecho con un desplazador interno ofrece una uniformidad aceptable a un costo de capital menor y con un acceso de limpieza más fácil.
¿A qué velocidad de línea se vuelve necesaria la construcción de doble carcasa?
No existe un umbral universal. Como regla general, se convierte en la opción predeterminada por encima de aproximadamente 250 m/min en bandas de más de 3 m de ancho, o siempre que se especifique una uniformidad de ±1 °C. Por debajo de unos 150 m/min en grados no ópticos, el beneficio suele ser marginal.
¿Es "doble carcasa" lo mismo que "doble camisa" o "deflector en espiral"?
Describen una familia. Doble carcasa y doble camisa se refieren a los dos cilindros concéntricos; deflector en espiral describe el elemento que crea el canal. Lo que separa un buen rodillo de uno malo es el paso, la sección del canal y la calidad de la soldadura.
¿Una carcasa más gruesa proporciona un mejor enfriamiento?
Lo contrario. La resistencia radial es proporcional al grosor de la pared, por lo que una pared más gruesa ralentiza el flujo de calor y agrega inercia térmica. El grosor se elige por rigidez y contención de presión, y la construcción de doble carcasa existe en parte para mantenerlo lo más bajo posible.
¿Qué flujo y caída de presión debo esperar?
El flujo sigue el servicio, típicamente una velocidad de canal de 1,5–3 m/s, lo que en un rodillo de 6–8 m significa 60–90 m³/h. La caída de presión a través de un circuito helicoidal estrecho comúnmente es de tres a seis veces la de una cavidad abierta, por lo que el tamaño de la bomba se debe hacer según la curva propia del rodillo.
¿Se puede convertir un rodillo de carcasa única existente?
Prácticamente no. La conversión requiere un nuevo conjunto de carcasa, deflector, muñón y disposición de juntas, además de re-balanceo. Un rodillo nuevo casi siempre cuesta menos y viene con garantía.
¿Cómo se verifica la uniformidad de la temperatura antes de la aceptación?
Con una prueba bajo carga: rendimiento de producción, resina representativa y un recorrido de termopar o escaneo infrarrojo en varias posiciones transversales de la banda. Una medición sin carga no prueba nada y no debe aceptarse como evidencia.
¿Qué tratamiento de agua requiere el diseño?
Agua filtrada, inhibida y en circuito cerrado a temperatura estable, con filtración de 100–200 µm aguas arriba de la junta giratoria. El agua no tratada acorta el intervalo de descalcificación, ataca las soldaduras del deflector y eventualmente fuerza un reemplazo prematuro.
¿Cuánto durará el rodillo?
De diez a quince años con agua tratada, descalcificación programada y mantenimiento del cromo. La renovación suele ser viable al 40–60 % del costo nuevo si la carcasa y el deflector están en buen estado; una grieta en el deflector cambia ese cálculo.
¿El diseño cambia para BOPET en comparación con BOPP?
Sí. BOPET exige un acabado más fino y una mayor uniformidad porque la velocidad de enfriamiento determina el contenido amorfo, y es más sensible a la deposición de oligómeros. Comience desde el rango de Rodillos de colado de película y ajuste el acabado, el paso y la filtración en consecuencia.
Conclusión
Para la extrusión de películas de banda ancha y alta velocidad, el rodillo de enfriamiento de doble carcasa es la mejor respuesta de ingeniería, y la razón es tanto estructural como térmica. El soporte interno permite una carcasa de trabajo delgada, que elimina la resistencia radial; un canal helicoidal cerrado mantiene la velocidad en la pared, lo que elimina la resistencia de la capa límite. Juntos ofrecen un coeficiente de transferencia de calor entre un 30 y un 50 % más efectivo y una banda de uniformidad que se puede especificar, medir y hacer cumplir.
No es una mejora universal. Cuesta entre 1,5 y 2,2 veces más, reduce de tres a seis veces más la presión y castiga un tratamiento de agua deficiente con más severidad que una cavidad abierta. En líneas estrechas, lentas y no ópticas, compra un margen que nadie necesita.
La decisión pertenece a un cálculo de servicio en el peor de los casos. La especificación pertenece a la orden de compra: perfil del paso, geometría del canal, grosor de la carcasa, grado de balanceo, especificación del cromo y un protocolo de uniformidad bajo carga. Los compradores que escriben estos seis elementos obtienen el rendimiento por el que pagaron. Para el equipo circundante, revise el rango de Rodillos de película bi-orientada y el centro Industria de la película, y lea la guía Rodillos de enfriamiento PRS para líneas BOPP, BOPET y BOPA antes de escribir la RFQ.
Contacto
Jenny Liu
Correo electrónico: sale05@huataogroup.com
Sitio web: https://www.huataomulti-indusrolls.com/
Teléfono / WhatsApp: +86 177 4378 9775
Hashtags
#RodilloDeEnfriamiento #RodilloDobleCarcasa #ExtrusionDePelícula #BOPP #BOPET #PelículaColada #CPP #EmbalajeFlexible #RodilloIndustrial #TransferenciaDeCalor #MantenimientoDeRodillos #ControlDeTemperatura #ProduccionDePelícula #Adquisiciones #DiseñoDeIngenieria #OptimizacionDeProcesos

 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!